樹脂の薄肉加工はなぜ難しい?変形・ビビリを防ぐ加工方法と設計のポイント
 滝本技研工業株式会社
樹脂部品を設計する際、装置の軽量化や省スペース化を目的として、肉厚をできるだけ薄くしたいというケースがあります。
しかし、樹脂の薄肉加工は、一般的なブロック形状の加工と比べて難易度が高め…
また、「加工中に壁がたわむ」「仕上げたあとに寸法が変わる」「表面に細かい振動の跡が残る」といった問題が発生することもあります。
こうしたトラブルは、単純に加工精度だけの問題ではなく、樹脂の剛性や熱特性、加工時の固定方法、削る順序などが複雑に関係しています。
今回は、樹脂の薄肉加工が難しい理由と、変形・ビビリを抑えるための加工方法、設計段階で押さえておきたいポイントを解説します!
樹脂の薄肉加工とは?
薄肉加工とは、製品の壁や底面などを薄く仕上げる切削加工のことです。
例えば、樹脂ブロックの内部を大きく削り取り、周囲に薄い壁を残すような形状が該当します。
代表的な用途としては、装置内部のカバー、軽量化を目的とした部品、センサー周辺の保持部品、電子機器用のケースなどがあります。
ただし、樹脂の薄肉加工には「何mm以下なら薄肉」という一律の基準があるわけではありません…
同じ肉厚でも、壁の高さや長さ、材料の種類によって加工難易度が大きく変わるためです。
例えば、肉厚2mmの壁でも、高さが低く短い形状であれば比較的安定して加工できる場合があります。一方、高さがあり、長い壁が連続する形状では、同じ2mmでも加工中にたわみやすくなります。
重要なのは、肉厚の数値だけではなく、製品全体の形状と剛性を考慮すること!
樹脂の薄肉加工が難しい3つの理由
切削抵抗によって壁がたわむ
樹脂は金属と比べて剛性が低い材料が多く、切削中に工具から力を受けると変形しやすい特徴があります。
薄肉部分では、この影響がより大きくなります。
例えば、エンドミルで薄い壁の側面を加工する際、工具が材料に接触する力によって壁がわずかに逃げることがあります。
その状態で切削すると、工具が通過したあとに壁が元の位置へ戻り、想定した寸法に仕上がらない場合があります。これは、工具の位置が正確でも発生する現象です。
ビビリが発生しやすい
ビビリとは、切削中に工具や加工物が振動する現象です。
薄肉形状は剛性が低いため、加工中の振動が大きくなりやすく、仕上げ面に周期的な模様が残ることがあります。
特に注意したいのが、壁の高さに対して肉厚が薄い形状です。
切削条件が適切でなかったり、加工物の固定が不十分だったりすると、ビビリが発生しやすくなります。ビビリが大きくなると、表面粗さだけでなく寸法精度にも影響します。
加工後に反りや変形が発生する
樹脂材料には、製造時や加工前から内部応力が残っている場合があります。
切削によって材料の一部を除去すると、内部応力のバランスが変化し、加工物が反ったりねじれたりすることがあります。
薄肉加工では大量の材料を取り除くケースもあるため、こうした変形への注意が必要です。
また、切削熱による膨張や、材料によっては吸水による寸法変化も発生します。
加工直後の測定では問題がなくても、時間の経過や使用環境によって寸法が変わる場合があるため、加工時だけでなく完成後の状態も考慮することが重要!
薄肉加工で変形・ビビリを抑える加工方法
荒加工と仕上げ加工を分ける
薄肉加工では、最初から最終寸法まで一気に削らないことが重要です。
まず荒加工で不要な材料を取り除き、その後に仕上げ加工を行います。このとき、仕上げ前にどの程度の材料を残すかがポイント!
仕上げ代が大きすぎると切削抵抗が増え、反対に加工方法によっては仕上げ代が小さすぎても工具が安定して切削できない場合があります。
材料や製品形状に合わせて、適切な仕上げ代を設定する必要があります。
また、荒加工後に材料の状態を確認し、必要に応じて応力の変化や温度の安定を考慮してから仕上げる方法もあります。
壁の剛性を残しながら加工する
薄肉形状を加工する場合、加工する順序も重要です。
例えば、周囲の材料を早い段階ですべて取り除いてしまうと、薄い壁だけが残り、次の加工でたわみやすくなります。
そのため、加工途中では周囲の材料を支持部分として残し、可能な範囲で壁の剛性を確保しながら削る方法が有効。
どの部分から削るか、どの段階で薄肉部分を仕上げるかによって、加工の安定性は変わります。
こうした加工順序の工夫は、マシニングセンタによる薄肉加工で重要なポイントです。
クランプによる変形を抑える
樹脂加工では、加工物の固定方法にも注意が必要です。
特に薄肉部品は、バイスやチャックで強く固定すると、その圧力だけで変形してしまうことがあります。
固定された状態では寸法が合っていても、クランプを解除すると変形が戻り、仕上がり寸法が変わる場合があります。
そのため、加工物の形状に応じて固定位置や支持方法を検討する必要あり。
専用治具や当て板などを使って荷重を分散させたり、必要な部分を支持したりすることで、加工中の変形を抑えられる場合があります。
ただし、固定力を弱くしすぎると加工物が動く危険があるため、保持の安定性との両立が必要です。
工具と切削条件を見直す
薄肉加工では、工具の切れ味や切削条件が仕上がりに大きく影響します。
切れ味が低下した工具を使用すると、材料を切るよりも押し付ける力が大きくなり、薄肉部分の変形につながる場合があります。
また、回転数を上げれば必ず良い仕上がりになるわけではありません。
材料によっては切削熱が増加し、軟化や変形の原因になります。
工具の刃数、切込み量、送り速度、回転数などを組み合わせ、切削抵抗と発熱を抑えられる条件を選定することが大切です。
滝本技研工業の製作事例|樹脂プレートの側面仕上げ加工
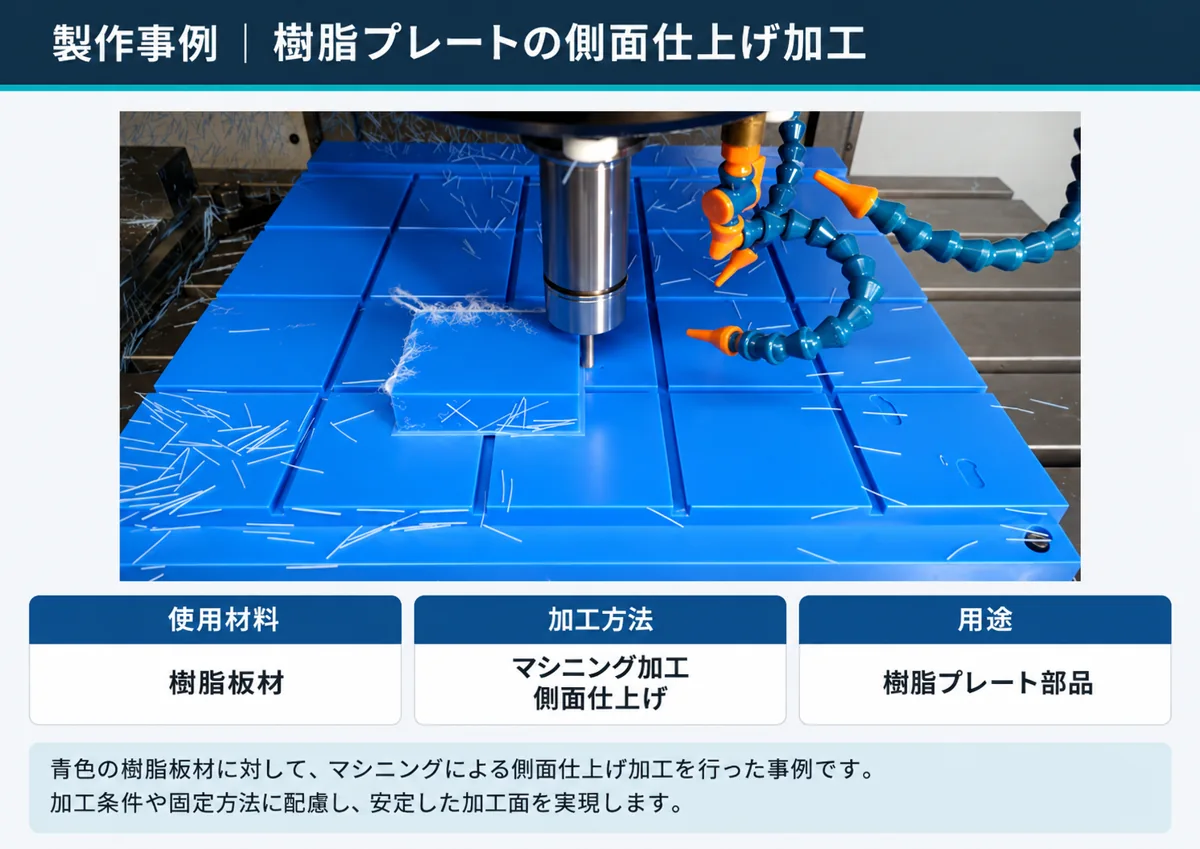
青色の樹脂板材を使用し、マシニングセンタによる側面仕上げ加工を行った事例です。
樹脂プレートの切削加工では、材料の固定方法や切削条件によって加工面の仕上がりや寸法精度が左右されます。特に薄肉形状では、切削抵抗によるたわみや振動が発生しやすいため、加工時の支持方法や工具の選定が重要です。
今回のような側面仕上げ加工でも、樹脂の特性を考慮しながら加工を進めることが、安定した仕上がりにつながります。
滝本技研工業では、樹脂板材の切削加工から精密部品の製作まで、さまざまな形状や材料に対応しています!
薄肉加工に向いている樹脂材料は?
薄肉部品の材料選定では、強度だけでなく剛性、寸法安定性、使用温度などを考慮する必要があります。
POM(ジュラコンなど)
POMは比較的寸法安定性が高く、切削加工に広く使用される樹脂です。
機械部品や治具などに使われ、薄肉形状でも候補となる材料のひとつです。
ただし、薄い壁や底面では切削抵抗によるたわみや、内部応力による変形が発生することがあります。
関連記事
MCナイロンとPOM(ジュラコン)の違いと選び方|吸水・寸法・強さ・コストを比較
MCナイロンとPOM(ジュラコン)は何が違う?吸水による寸法変化、耐衝撃性、耐熱性、加工性などを比較。実際の加工事例をもとに、機械部品や治具での材料の選び方を樹脂加…


MCナイロン
MCナイロンは機械的強度や耐摩耗性に優れ、産業機械の部品などに広く利用されています。
一方で、吸水によって寸法が変化する性質があるため、薄肉形状や厳しい寸法公差が必要な部品では注意が必要です。
使用環境の湿度も考慮しながら、材料や公差を選定することが重要になります。
MCナイロンとは?特徴・加工方法・用途、メリット・デメリットまで徹底解説!
MCナイロンの特性や加工方法、基礎知識、具体的な用途を徹底解説!MCナイロンを使った製品のメリット・デメリットも詳しく紹介します!

PEEK
PEEKは耐熱性や機械的強度に優れた高機能樹脂です。
高温環境や耐薬品性が求められる用途などで採用されます。
ただし、高機能樹脂だからといって薄肉加工が簡単になるわけではありません。
材料のグレードや形状、加工条件によっては変形やビビリが発生するため、慎重な加工条件の設定が必要です。
ピーク(PEEK)とは?特徴・加工方法・メリット・デメリットを徹底解説!
高性能プラスチック素材ピーク(PEEK)の特徴や加工方法、メリット・デメリットを詳しく解説。耐熱性や強度に優れる素材として注目される理由や、実際の使用事例も網羅!

PTFE(テフロン)
PTFEは耐薬品性や低摩擦性に優れていますが、比較的柔らかく、変形しやすい材料です。
特に薄い壁を高精度に加工する場合は、切削中のたわみや固定による変形に注意しなければなりません。
用途によっては、充填材入りPTFEなどの材料も候補になります。
材料ごとに長所と短所があるため、単純に加工しやすさだけで選ぶのではなく、部品の使用条件を優先することが重要です。
設計段階で考えておきたい薄肉加工のポイント
薄肉加工の難易度は、設計段階の工夫によって変わります。
必要以上に肉厚を薄くしない
軽量化や省スペース化のために薄肉設計が必要な場合でも、すべての部分を同じように薄くする必要があるとは限りません。
薄くする必要がある部分と、剛性を確保したい部分を整理することで、加工しやすい形状にできる場合があります。
壁の高さと長さを考慮する
肉厚が同じでも、壁が高くなるほどたわみやすくなります。
また、長い壁が連続する形状も振動しやすくなる場合があります。
可能であれば、補強リブの追加や壁の高さ・長さの見直しによって剛性を確保する方法も検討できます。
公差を必要な部分に絞る
薄肉部品では、すべての寸法に厳しい公差を指定すると加工難易度が高くなります。
例えば、他の部品と組み合わせる部分は精度が必要でも、機能に直接関係しない壁の厚みには、ある程度の許容範囲を設けられる場合があります。
必要な精度を確保しつつ、加工負担を抑えるためにも、重要な寸法とそうでない寸法を分けて考えることが大切です。
樹脂の薄肉加工を依頼するときに伝えておきたいこと
薄肉部品の加工を依頼する際は、図面の寸法に加えて、部品の用途や使用環境を伝えると加工方法を検討しやすくなります。
特に重要なのは、次のような情報です。
- 使用する樹脂材料とグレード
- 薄肉部分の肉厚・高さ・長さ
- 組付けに必要な寸法精度
- 使用温度や薬品などの環境条件
- 試作品か量産品か
例えば、外観を保護するためのカバーと、他の部品を精密に位置決めするための薄肉部品では、求められる精度や加工上の優先事項が異なります。
図面だけでは分かりにくい使用目的も共有することで、材料選定や形状変更を含めた検討がしやすくなります。
樹脂の薄肉加工に関するよくある質問
樹脂は何mmまで薄く加工できますか?
加工可能な肉厚は、材料の種類や壁の高さ、長さ、支持方法などによって異なります。そのため、すべての樹脂に共通する最小肉厚を示すことはできません。
薄肉加工を検討する場合は、材料と形状が分かる図面をもとに確認することをおすすめします。
薄肉加工でビビリが発生するのはなぜですか?
薄い壁は剛性が低く、切削抵抗によって振動しやすいためです。
工具の選定や切削条件、クランプ方法、加工順序などを見直すことで改善できる場合があります。
薄肉加工にはPOMとMCナイロンのどちらが向いていますか?
寸法安定性を重視する場合は、POMが候補になることがあります。
一方、耐摩耗性や機械的特性などを重視する用途では、MCナイロンが適している場合もあります。部品の使用条件によって適切な材料は異なります。
薄肉加工後に変形した部品は修正できますか?
変形の程度や形状によっては追加加工を検討できる場合がありますが、必ず修正できるわけではありません。
追加加工によってさらに変形が大きくなる可能性もあるため、原因を確認したうえで対応を判断する必要があります。
樹脂の薄肉加工は加工方法と設計の両方が重要
樹脂の薄肉加工では、切削中のたわみ、ビビリ、加工後の変形など、一般的な形状とは異なる問題が発生しやすくなります。
こうした問題を抑えるためには、切削条件を調整するだけでなく、加工順序や固定方法、材料の特性を踏まえた対応が必要です。
また、設計段階で肉厚や壁の高さ、公差を見直すことで、加工の安定性を高められる場合もあります。
滝本技研工業では、POM、MCナイロン、PEEK、PTFEなど、さまざまな樹脂材料の切削加工に対応しています。
樹脂の薄肉部品や加工方法でお困りの場合は、図面や用途などの情報とあわせてお気軽にご相談ください!