UHMW-PEの切削加工でバリを抑える方法|発生原因と加工時の対策
 滝本技研工業株式会社
UHMW-PE(超高分子量ポリエチレン)は、耐摩耗性や滑り性に優れ、搬送設備のガイドや摺動部品などで使われる樹脂材料です。一方、切削加工では「穴の出口にバリが残る」「溝の縁に糸状の切りくずが付く」といった問題が起こることもあり…
UHMW-PEは比較的削りやすい材料ですが、柔らかく粘りが強いため、工具や加工条件が合っていないと材料がきれいに切れず、押し伸ばされた部分がバリとして残ります。
この記事では、UHMW-PEの加工でバリが発生しやすい理由と、工具・加工方法・仕上げの観点から考えられる対策を解説します!
UHMW-PEはなぜバリが出やすいのか
UHMW-PEはポリエチレンの一種で、一般的なポリエチレンより分子量が非常に大きい材料です。耐摩耗性や耐衝撃性に優れ、摩擦の少ない部品にも用いられます。
加工時に注意したいのは、材料の「粘り」と「柔らかさ」。金属や硬い樹脂では切り離される部分が、UHMW-PEでは変形して引き伸ばされる場合があります。その結果、輪郭の端や穴の出口に薄い膜状・糸状のバリが残ることがあります。
また、切削時の熱が局所的に蓄積すると、切りくずが排出されにくくなったり、加工面が荒れたりする要因になります。単純に回転数を上げれば改善するわけではなく、工具の切れ味、送り、切り込み、切りくず排出をまとめて考える必要があります。
バリが発生しやすい加工箇所
穴あけ加工の出口
ドリルが材料を貫通する直前は、残った薄い部分が押し出されやすくなります。特に穴の出口側はバリが発生しやすい箇所です。貫通穴の裏面は表面から確認しづらいため、加工後の点検も重要です。
溝加工・ポケット加工の角部
エンドミルによる溝加工では、工具が材料の端を抜ける部分や、溝の縁に薄いバリが残る場合があります。細い溝や奥まった位置ではバリが取りにくく、後工程に時間がかかることもあります。
外形加工の終端
外形を削る際も、工具がワークから抜ける位置では材料が支えを失い、バリが出やすくなります。薄肉形状や細長い部品では、加工中のたわみも仕上がりに影響します。
UHMW-PEのバリを抑えるための5つのポイント
1.切れ味の良い工具を使用する
最初に確認したいのは刃先の状態です。摩耗した刃先では材料を切るよりも押す作用が大きくなり、バリや毛羽立ちの原因になります。UHMW-PEの加工では、鋭利な刃先を持つ工具が基本です。
工具材種だけで判断せず、刃先形状や切れ味、切りくずの逃げも確認します。金属加工で使用している工具をそのまま転用すると、十分な仕上がりが得られない場合があります。
2.送りと回転数を組み合わせて調整する
回転数を上げすぎたり、送りを小さくしすぎたりすると、切削ではなく摩擦が増える場合があります。一方、送りが大きすぎると切削抵抗が増え、出口側の変形が目立つこともあります。
適した条件は工具径、刃数、形状、保持方法によって変わるため、一定の数値で決めつけないことが大切です。加工面、バリの状態、切りくずの形を見ながら条件を調整します。
3.切りくずを加工部分にためない
UHMW-PEは長くつながった切りくずが出る場合があります。切りくずが工具に巻き付いたり、溝に残ったりすると、再切削や摩擦につながります。
エアブローなどによる排出を検討し、切削部分に切りくずがたまらないようにします。ただし、エアブローの使用可否や方法は設備・安全条件に従って判断してください。
4.穴の出口や薄肉部の支え方を考える
貫通穴の出口では、適切な当て板を使用するなど、材料が押し出されにくい保持方法を検討できます。また、薄い部品を強く固定すると、加工中に変形して仕上がり寸法が変わる場合もあります。
バリを抑えるために固定を強くすればよいというものではありません。加工箇所を支えることと、材料を必要以上に変形させないことの両立が重要です。
5.仕上げ工程を含めて加工方法を決める
条件を調整しても、形状によってはバリを完全になくすのが難しいことがあります。その場合は、面取りやバリ取りの工程を前提に工程設計します。
ただし、柔らかい材料に無理な力を加えると、角が丸くなりすぎたり、寸法に影響したりする場合があります。仕上げ方法は、必要なエッジ形状や部品の用途に合わせて決めます。
穴加工で特に注意したいこと
UHMW-PEの穴加工では、穴径だけでなく、入口・出口の状態も確認する必要があります。例えば、組立用の貫通穴であれば、裏面に残ったバリが相手部品との密着を妨げる可能性があります。
穴が小さい場合や交差穴がある場合、内部に残ったバリが取りづらいこともあります。図面で穴径のみが指定されていても、使用上問題になる箇所は事前に伝えておくと、加工方法や検査方法を検討しやすくなります。
なお、薄いバリを除去するための面取りでも、面取り量が大きいと接触面積や組付け状態に影響する場合があります。機能に関係する箇所は「バリなきこと」とだけ指定するのではなく、許容できるエッジ状態を確認しておくことが有効です。
バリ対策と寸法精度はセットで考える
UHMW-PEは、加工中の熱や固定による変形、測定時の押し付けなどが寸法に影響する場合があります。バリが少なくなっても、部品自体が変形していれば、期待する機能を満たせません。
特に摺動部品やガイド部品では、相手部品との隙間や取り付け位置が重要です。公差を必要以上に厳しくすると、加工や検査にかかる負担が増えることがあります。求める機能に応じて、重要な寸法とそれ以外を分けて指定することが材料選定・コストの両面で有効です。
樹脂部品の公差については、樹脂加工の公差に関する解説も参考にしてください。
UHMW-PEはどのような部品に使われる?
UHMW-PEは摩耗しやすい箇所や、滑りを良くしたい箇所などに採用されます。例えば、搬送ラインのガイド、摺動プレート、受け部品、摩耗対策用のライナーなどです。
こうした部品では、バリが残ることで搬送物に引っ掛かったり、相手部品との接触状態が変わったりする場合があります。見た目だけの問題ではなく、実際の使用箇所に合わせて仕上げを考える必要があります。
なお、UHMW-PEの採用可否は、荷重、温度、精度、使用環境によって異なります。用途によってはPOMやMCナイロンなど、他の樹脂との比較も必要です。
関連記事
MCナイロンとPOMの材料選定について
【保存版】素材別|樹脂丸棒60種類の規格一覧①|MCナイロン・POM・ナイロン系材料
MCナイロン・POM(ジュラコン)を中心に、機械系樹脂丸棒の規格を一覧で解説!色・グレード違いや用途、材料選定のポイントまでわかりやすくまとめています!


滝本技研工業の加工事例
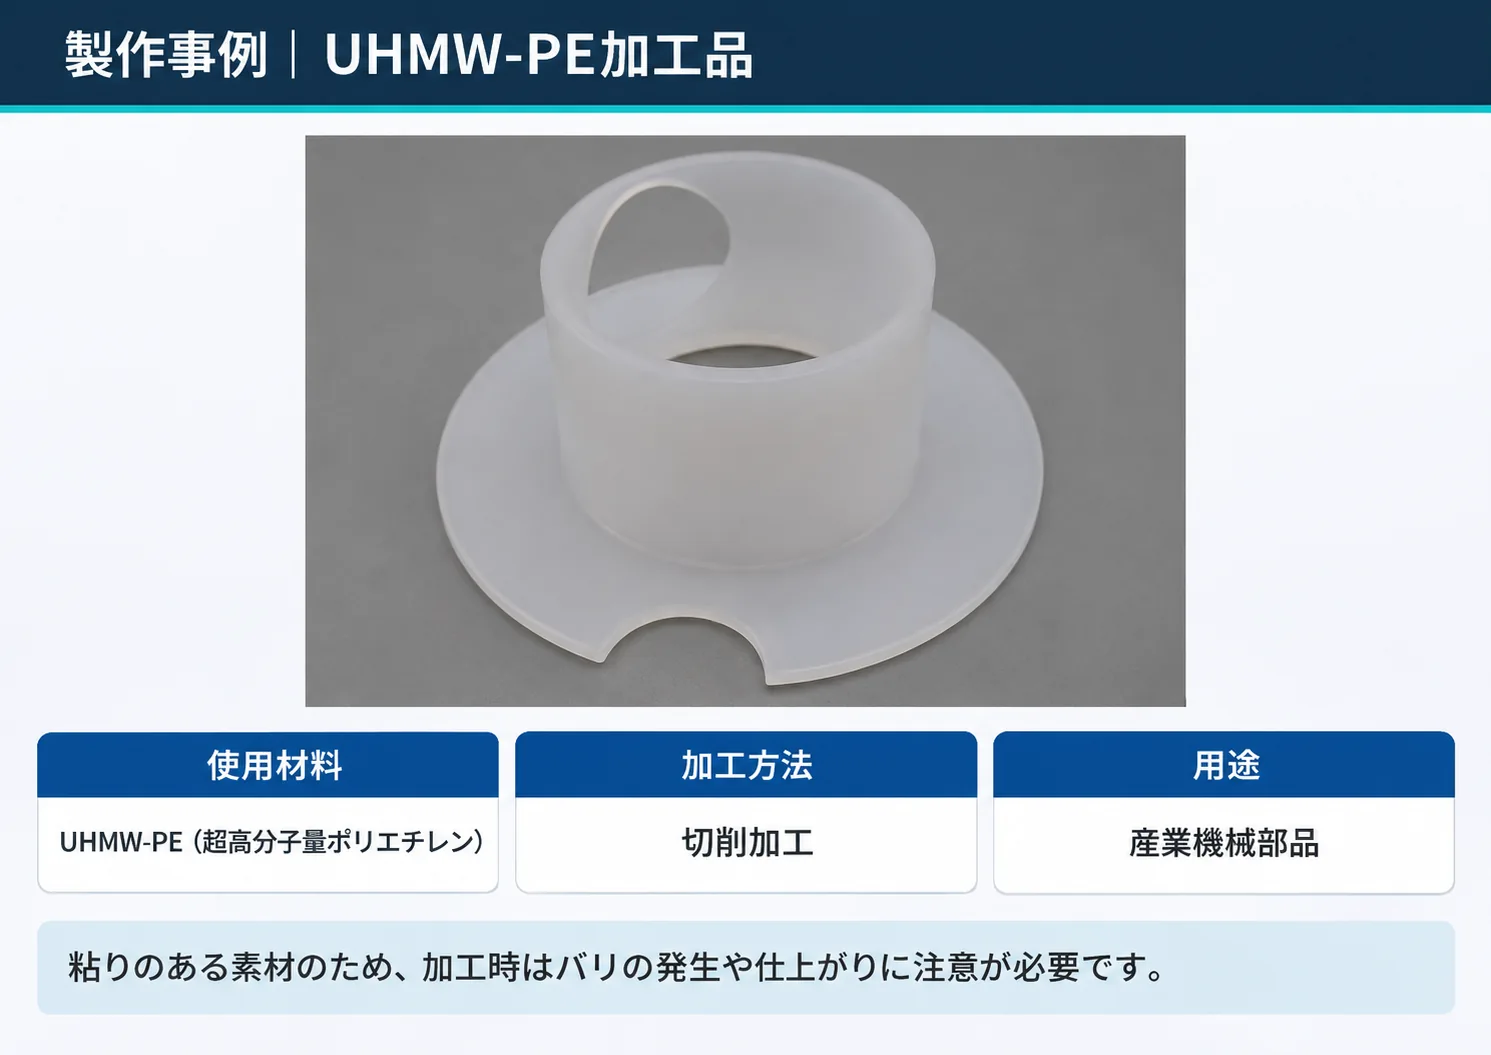
滝本技研工業では、UHMW-PE(超高分子量ポリエチレン)を使用した樹脂部品の切削加工に対応しています。
今回の製作事例は、円筒形状にフランジと開口部を設けたUHMW-PE製の加工部品です。
UHMW-PEは耐摩耗性や耐衝撃性に優れる一方、粘りが強く、切削時にバリが発生しやすい素材です。特に穴の開口部やフランジの外周などでは、切削工具の選定や加工条件、仕上げ方法に注意が必要です。
滝本技研工業では、こうした樹脂特有の性質を考慮し、形状や用途に応じた加工方法を検討しています。
加工を依頼するときに伝えておきたい情報
UHMW-PEの部品を依頼する際は、図面の寸法だけでなく、部品の使用方法も伝えておくと加工内容を判断しやすくなります。
- バリが残ると困る箇所(穴の内側、摺動面、外周など)
- 相手部品と接触する面や組み付け方法
- 重要な寸法・公差と、一般公差でよい箇所
- 数量や希望納期、必要な材料のグレード
例えば、外観上の小さなバリが問題にならない面と、搬送物に接するためバリを避けたい面とでは、求める仕上げが異なります。必要な箇所に重点を置くことで、品質と加工コストのバランスを取りやすくなります。
UHMW-PEのバリに関するよくある質問
UHMW-PEは加工しにくい樹脂ですか?
切削自体は可能ですが、柔らかさや粘りの影響でバリや糸状の切りくずが出やすい面があります。寸法とエッジの仕上がりを両立するには、工具・加工条件の調整が必要です。
バリを完全になくすことはできますか?
形状や要求品質によります。加工条件で発生を抑えても残る場合があるため、必要に応じてバリ取りや面取りを組み合わせます。「完全にゼロ」を前提にするより、機能上必要な仕上がりを明確にすることが重要です。
切削速度を速くすればバリは減りますか?
必ずしもそうではありません。工具や送りとの組み合わせにより、摩擦熱が増えたり切削状態が変化したりします。回転数だけでなく、切りくずの排出や工具形状も含めて判断します。
穴加工で裏側のバリが問題になる場合は?
当て板などによる支持方法、工具や条件の見直し、加工後の裏面のバリ取りを検討します。裏面へのアクセスが難しい形状なら、設計段階で加工順序や構造を相談する方法もあります。
まとめ
UHMW-PEは耐摩耗性や滑り性に優れた材料ですが、加工時の粘りや変形によってバリが発生することがあります。刃先の鋭さ、送りと回転数、切りくず排出、材料の保持方法を見直すことで、バリを抑えられる可能性があります。
特に穴の出口や溝の縁、摺動面など、バリが製品機能に影響する箇所は注意が必要です。どの部分にどの程度の仕上がりが必要なのかを明確にして、切削加工と仕上げ工程を組み合わせることが大切です。
滝本技研工業では、樹脂材料の切削加工に対応しています。UHMW-PEを含む樹脂部品の加工について、図面や用途に応じたご相談を承ります!