ABS樹脂の切削加工と溶剤接着|特徴・注意点・接合方法を解説
 滝本技研工業株式会社
ABS樹脂は、加工のしやすさと耐衝撃性のバランスに優れた汎用プラスチックです。
装置のカバーやケース、治具、各種機械部品など幅広い用途で使用されており、切削加工による部品製作にも対応しやすい材料です。
また、ABS樹脂は溶剤を利用した接着が可能な点も特徴のひとつ。複数の部品を組み合わせることで、一体加工では難しい形状を製作できる場合があります。
ただし、切削加工では熱による変形やバリ、溶剤接着では白化やひび割れ、接合部の強度不足などに注意が必要です。
今回はABS樹脂の特徴から切削加工・溶剤接着のポイントまで、部品を設計・発注する際に知っておきたい内容を解説します!
ABS樹脂とは?加工しやすい汎用プラスチック
ABS樹脂は、アクリロニトリル(A)、ブタジエン(B)、スチレン(S)の3成分から構成される熱可塑性樹脂です。
それぞれの成分が持つ特性を組み合わせることで、強度・耐衝撃性・加工性のバランスを実現しています。
一般的なABS樹脂には、次のような特徴があります。
ABS樹脂の特徴
- 耐衝撃性: 衝撃に比較的強く、ケースやカバーなどに使用しやすい
- 切削加工性: 穴あけ、フライス、旋盤など幅広い加工に対応できる
- 接着性: 適切な溶剤や接着剤による接合が可能
- 寸法安定性: 吸水による寸法変化は比較的小さい
- 耐候性: 一般グレードは紫外線による劣化に注意が必要
一方、耐熱性や耐薬品性はPEEKやPPSなどの高機能樹脂ほど高くありません。
特に有機溶剤との接触によって表面が変化したり、応力が加わった部分にひび割れが発生したりすることも。使用環境に合わせた材料選定が重要!
関連記事
熱可塑性樹脂とは?特徴・種類・メリットとデメリットを徹底解説!
熱可塑性樹脂は、加熱すると柔らかくなり冷却すると硬化するプラスチックです。種類、特徴、用途、リサイクル方法、メリット・デメリットを詳しく解説。環境に優しい未来…


ABS樹脂の切削加工で注意したい4つのポイント
ABS樹脂は比較的加工しやすい素材ですが、金属と同じ条件で削ればよいわけではなく、樹脂特有の熱や変形を考慮する必要があります。
加工熱による変形や溶着
ABS樹脂は熱可塑性樹脂のため、切削時の熱によって軟化することがあります。
工具の切れ味が悪い場合や、切りくずが加工部分に残っている場合には、摩擦熱が増加し、加工面が荒れる原因になります。
また、穴あけ加工では切りくずが排出されず、穴の内部で熱がこもるケースもあります。
そのため、工具の状態や加工条件、切りくずの排出方法を調整することが大切です。
バリの発生
ABS樹脂の切削加工では、加工部分の端にバリが発生する場合があります。
特に、ドリルの貫通部分や薄い板材の端部では注意が必要です。
バリが残っていると、組立時の干渉や外観不良につながることがあります。
製品の用途に応じて、面取りやバリ取りを行います。
固定による変形
樹脂部品を加工する際は、材料をしっかり固定する必要があります。
しかし、固定力が強すぎると材料が変形し、その状態で加工した寸法が固定解除後に変化することがあります。
特に、薄肉形状や細長い部品では注意が必要です。
材料の形状に合わせた固定方法や加工順序の検討が重要になります。
内部応力による反り
ABS樹脂の素材には、製造工程などに由来する内部応力が残っている場合があります。
大きく材料を削り取ると、内部応力のバランスが変化し、反りやねじれが発生することがあります。
片面だけを大きく削る形状や、薄肉部が多い製品では、加工後の変形を考慮した工程設計が求められます。
関連記事
樹脂の薄肉加工はなぜ難しい?変形・ビビリを防ぐ加工方法と設計のポイント
樹脂の薄肉加工で変形やビビリが発生する原因とは?クランプ方法、切削条件、加工順序、材料選定など、薄壁形状を安定して加工するためのポイントを解説します!
滝本技研工業の製作事例|ABS樹脂製マガジン用ワーク受け
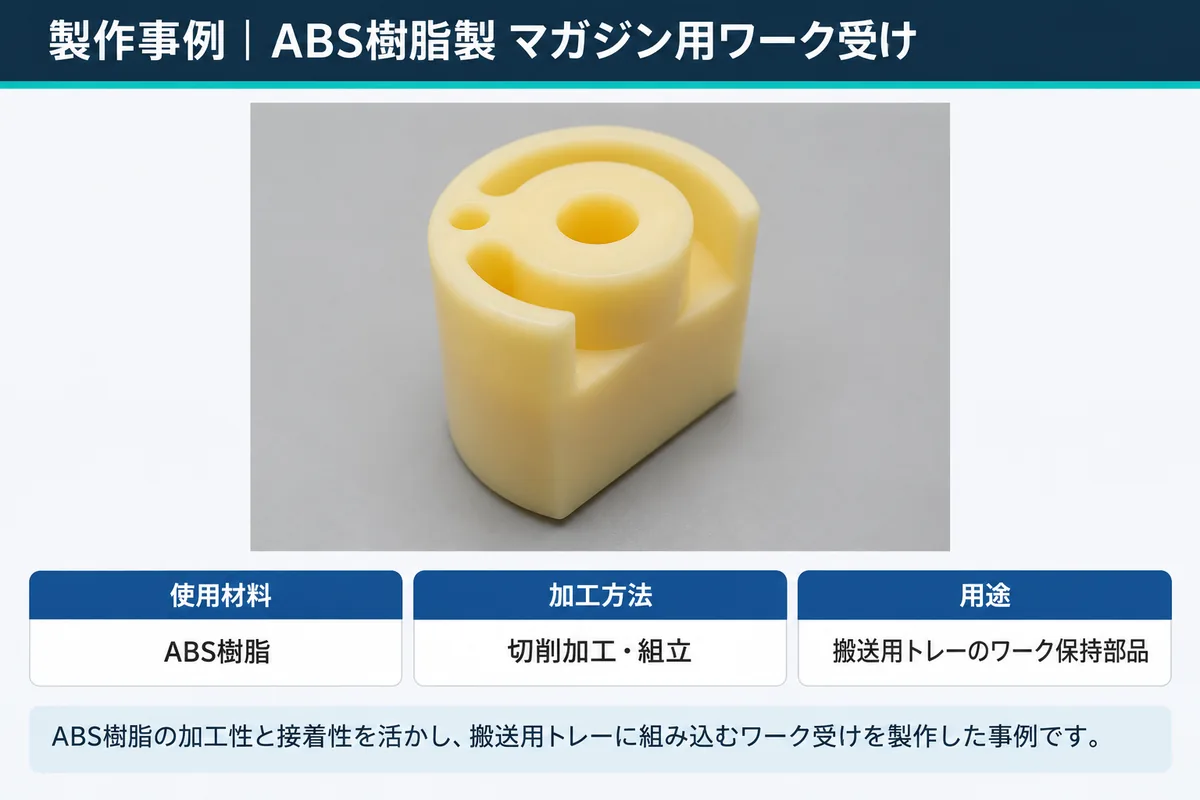
滝本技研工業では、ABS樹脂を使用したマガジン用ワーク受けを製作しています。
この部品は、搬送用トレーに組み込んでワークを保持するためのものです。中央の穴や曲線状の溝など、複数の形状を組み合わせています。
ABS樹脂は切削加工性に優れており、このような穴加工や溝加工を必要とする部品にも使用できます。
また、ABS樹脂は溶剤接着が可能な材料のため、複数の部品を組み合わせる製品にも適しています。ただし、本事例の接合方法や具体的な加工工程については、確認できている範囲で紹介する必要があります。
ABS樹脂の溶剤接着とは?
ABS樹脂は、表面を適切な溶剤で軟化させ、部品同士を接合する方法が利用できる素材です。
一般的な接着剤による接着とは異なり、溶剤接着では樹脂表面の軟化・溶解を利用して接合します。
適切に施工すれば、接合面が比較的一体化した状態になります。
ただし、接合強度は使用する材料、溶剤、接合面積、施工条件などによって変わります。
溶剤で接合したからといって、必ずしも母材と同等の強度が得られるわけではありません。
溶剤接着のメリット
溶剤接着を利用することで、複数の部品を組み合わせた形状を製作できる場合があります。
例えば、箱型のケースや複雑なカバーなどは、一体のブロック材から削り出すより、板材を加工して組み合わせた方が材料の使用量を抑えられることがあります。
ただし、接合箇所の強度や外観が重要な場合には、溶剤接着以外の方法も含めて検討する必要あり!
ABS樹脂の接着方法を比較
ABS樹脂を接合する方法は、溶剤接着だけではありません。
用途や求められる強度、外観、組立条件によって適切な方法が変わります。
| 接合方法 | 特徴 | 注意点 |
|---|---|---|
| 溶剤接着 | 樹脂表面を軟化させて接合 | 白化・変形・応力割れ |
| 接着剤による接着 | 材料や用途に応じて製品を選べる | 接着剤との相性・硬化条件 |
| ネジ固定 | 分解・交換に対応しやすい | ネジ穴周辺の割れ・締付力 |
| インサート併用 | 繰り返しの締結に対応しやすい | インサートの種類・取付条件 |
例えば、メンテナンス時に取り外す必要があるカバーであれば、接着よりもネジ固定が適している場合があります。
一方、分解を想定しないケースなどでは、接着による一体化が選択肢になります。
接合方法を決める際は、製作時だけでなく、実際の使用方法まで考えることが大切です。
ABS樹脂の溶剤接着で起こりやすい不具合
白化や外観不良
溶剤の種類や使用量、施工環境によっては、接合部の周辺が白くなることがあります。
特に外観が重要な部品では、接着部分の仕上がりを事前に確認する必要があります。
ひび割れ・クラック
ABS樹脂は溶剤による影響を受けやすく、材料に残留応力や外力が加わっていると、接触部分からひび割れが発生する場合があります。
加工後に反りが生じた部品を無理に押さえつけて接着するような方法は、注意が必要です。
接合強度の不足
接着面に隙間がある場合や、溶剤・接着剤が材料に適していない場合には、十分な接合強度が得られないことがあります。
また、接着面に対して引張方向の力が加わるのか、せん断方向の力が加わるのかによっても条件が異なります。
強度が必要な部品では、接合面積の確保や形状の工夫、機械的な固定方法の併用も検討します。
なお、溶剤には引火性や健康への有害性を持つものがあります。使用する製品の安全データシート(SDS)を確認し、適切な換気・保護具・火気管理のもとで取り扱う必要があります。
ABS樹脂とPOM・ポリカーボネートの違い
ABS樹脂と比較されることが多い材料に、POM(ジュラコン)やポリカーボネート(PC)があります。
| 比較項目 | ABS | POM | PC |
|---|---|---|---|
| 切削加工性 | 良好 | 良好 | 良好だが加工熱に注意 |
| 耐衝撃性 | 良好 | 良好 | 特に優れる |
| 耐摩耗性 | 一般的 | 優れる | 一般的 |
| 溶剤接着 | 可能 | 一般に難しい | 溶剤による応力割れに注意 |
| 主な用途 | ケース・カバー | 摺動部品・機構部品 | 透明カバー・保護部品 |
※一般的なグレードの傾向です。具体的な性能はメーカーやグレード、使用条件によって異なります。
見た目や加工のしやすさが似ていても、実際の使用環境によって適切な材料は変わります。
特に、摺動部品として使うのか、衝撃を受けるカバーとして使うのか、接着を必要とするのかによって材料選定の考え方は異なります。
ABS樹脂部品を設計・発注する際のポイント
ABS樹脂の加工品を製作する際は、材料だけでなく、形状や組立方法を含めた検討が重要です。
必要以上に厳しい公差を指定しない
ABS樹脂は金属と比較して熱膨張が大きく、加工時や使用時の温度によって寸法が変化します。
すべての寸法に厳しい公差を指定すると、加工工程や検査工程が増え、コストが高くなる場合があります。
組付けや機能に必要な部分と、一般公差で問題ない部分を分けて指定することが大切です。
関連記事
樹脂加工で寸法が出ない原因とは?図面通りなのにズレる理由と設計対策!
樹脂加工で「寸法が出ない」「時間が経つとズレる」原因を実例ベースで解説!反り・ねじれ・吸水・公差設定など、設計段階で防ぐための具体策を紹介します!
接着する場合は接合部分の形状も考える
接着を前提とした部品では、接合面積や位置決めの方法を考慮する必要があります。
接着面が小さい場合や、組立時に大きな力が加わる場合には、十分な接合強度が得られない可能性があります。
場合によっては、段差や位置決め形状を設けることで、組立作業をしやすくできることもあります。
加工方法と組立方法を同時に検討する
ABS樹脂の部品製作では、一体加工・分割加工・接着・ネジ固定など、複数の方法が考えられます。
形状によっては、加工方法を変更することで材料費や加工時間を抑えられるケースもあります。
設計段階で製作方法を検討しておくと、コストと品質の両面でメリットがあります。
ABS樹脂の加工に関するよくある質問
ABS樹脂は切削加工できますか?
はい。ABS樹脂は旋盤加工、フライス加工、穴あけ加工などに対応できる材料です。ただし、加工熱による軟化やバリ、固定時の変形などには注意が必要です。
ABS樹脂はアセトンで接着できますか?
アセトンはABS樹脂の表面に作用する溶剤ですが、アセトンを使用すれば必ず適切に接着できるわけではありません。材料のグレードや施工条件によって、白化・変形・ひび割れが発生する可能性があります。用途に合ったABS対応の接着製品を選び、事前に確認することが重要です。
ABS樹脂とPOMはどちらが加工しやすいですか?
どちらも比較的切削加工しやすい材料です。ただし、POMは摺動性や耐摩耗性に優れ、ABSはケースやカバーなどに適しています。部品の用途によって選定することをおすすめします。
ABS樹脂はネジ止めできますか?
可能です。タップ加工や貫通穴を利用したボルト固定などが考えられます。ただし、締付力が強すぎると割れや変形につながる場合があります。繰り返し分解する部品では、インサートの使用も選択肢になります。
ABS樹脂は薄い形状でも加工できますか?
加工可能な場合がありますが、肉厚や形状によっては変形やビビリが発生しやすくなります。特に薄肉部の多い部品では、固定方法や加工順序を含めた検討が必要です。
ABS樹脂の切削加工・部品製作なら滝本技研工業へ
ABS樹脂は、切削加工性と耐衝撃性のバランスに優れた材料ですが、加工熱や固定による変形、溶剤による影響など、樹脂特有の注意点があります。
また、接着やネジ固定を組み合わせる製品では、加工方法だけでなく組立方法を含めた設計が重要です。
滝本技研工業では、マシニングセンタやNC旋盤などを使用した樹脂部品の切削加工に対応しています。
小ロットの部品製作や、図面をもとにした加工のご相談も承っています。
ABS樹脂の加工品をはじめ、樹脂材料の選定や加工方法でお困りの場合は、お気軽にお問い合わせください!