ポリカーボネート(PC)の旋盤加工|割れ・白化を防ぐ加工方法と注意点
 滝本技研工業株式会社
ポリカーボネート(PC)は、透明性と優れた耐衝撃性を兼ね備えたエンジニアリングプラスチックです。機械の安全カバーや透明な治具、設備部品など、さまざまな用途で使用されています。
しかし、衝撃に強い材料だからといって、切削加工が簡単なわけではありません。
特に旋盤加工では、切削熱による表面の白化、チャックによる変形、加工後のひび割れ(クラック)などに注意が必要です。
今回は、ポリカーボネートの旋盤加工で起こりやすいトラブルとその対策、アクリルとの違い、設計時に押さえておきたいポイントについて解説します。
ポリカーボネート(PC)とは?
ポリカーボネートは、透明性、耐衝撃性、耐熱性に優れた熱可塑性樹脂です。
透明な樹脂としてはアクリル(PMMA)も広く使用されていますが、ポリカーボネートは特に衝撃に対する強さが求められる用途に適しています。
一方、表面にキズが付きやすく、特定の薬品や溶剤によってひび割れが発生する場合がある点には注意が必要です。
ポリカーボネートとアクリルの違い
| 比較項目 | PC | アクリル |
|---|---|---|
| 透明性 | 高い | 非常に高い |
| 耐衝撃性 | 非常に優れる | PCより低い |
| 耐熱性 | 比較的高い | PCより低い |
| 表面硬度 | キズが付きやすい | PCより硬い |
| 切削加工 | 熱・応力に注意 | 欠け・割れに注意 |
| 主な用途 | 安全カバー・治具 | 観察窓・透明部品 |
例えば、衝撃が加わる可能性のある設備部品にはポリカーボネート、透明感や表面の美しさを重視する部品にはアクリルが候補になります。
ただし、実際の材料選定では、使用温度や薬品との接触、必要な寸法精度も考慮する必要があります。
ポリカーボネートの旋盤加工が難しい理由
ポリカーボネートはNC旋盤などによって丸棒から切削できますが、金属と同じ感覚で加工すると仕上がりに問題が生じる場合があります。
切削熱によって表面が白化しやすい
ポリカーボネートの旋盤加工では、刃物と材料の接触によって熱が発生します。
刃物の切れ味が悪い場合や加工条件が適切でない場合には、材料の表面が擦られ、白く曇ったような仕上がりになることがあります。
透明な材料であっても、旋盤で削った面が必ず透明になるわけではありません。
表面の透明性が必要な場合は、切削条件の調整だけでなく、必要に応じて研磨などの仕上げ加工も検討します。
チャックの締め付けによって変形する
旋盤加工では、材料をチャックで固定して回転させます。
しかし、ポリカーボネートは金属よりも弾性率が低いため、締め付ける力が強すぎると材料が変形する場合があります。
特に薄肉の円筒部品では、加工中は寸法が出ていても、チャックを外すと形状が変化することがあります。
これを防ぐには、把握力の調整や固定位置の工夫が必要です。
加工後にクラックが発生する場合がある
ポリカーボネートで注意したいのが、加工直後には問題がなくても、後から細かなひび割れが発生するケースです。
原因の一つが、材料内部に残った応力です。
切削加工によって内部応力のバランスが変わり、そこに薬品や溶剤が接触すると、環境応力割れと呼ばれる現象が発生することがあります。
加工時だけでなく、洗浄や組み立て、その後の使用環境まで考慮することが重要です。
ポリカーボネートの旋盤加工で注意したい5つのポイント
切れ味の良い工具を使用する
刃先が摩耗した工具を使用すると、材料を削るよりも押しつぶしたり擦ったりする作用が大きくなります。
その結果、切削熱の増加や表面粗さの悪化につながります。
樹脂加工に適した切れ味の良い工具を使用し、材料に余計な負荷をかけないことが重要です。
回転数と送り速度を調整する
切削条件が適切でないと、加工面の白化やバリ、寸法不良などが発生しやすくなります。
回転数を上げれば必ず仕上がりが良くなるわけではありません。
工具形状、切り込み量、材料径などによって適切な条件は異なるため、切削熱と加工面の状態を確認しながら調整します。
材料の固定方法を工夫する
チャックの締め付けが強すぎると、把握部分に跡が残ったり、薄い部分が変形したりすることがあります。
特に薄肉部品では、加工中の変形だけでなく、固定を解除した後の寸法変化にも注意が必要です。
必要に応じて、把握面積を広げる、専用の治具を用いるなど、材料にかかる負荷を分散させます。
切削油や洗浄剤との相性を確認する
ポリカーボネートは、特定の油や有機溶剤に対して十分な耐性を持たない場合があります。
例えば、アルコール系の洗浄剤などは、使用条件や材料に残る応力によってクラックの原因になることがあります。
切削油や洗浄剤は、ポリカーボネートへの適合性を確認して選定する必要があります。
必要に応じてアニール処理を検討する
アニールとは、材料を適切な温度で加熱し、内部に残った応力を緩和する熱処理です。
切削量が多い部品や、加工後の寸法変化・クラックが懸念される部品では、アニールが有効な場合があります。
ただし、処理温度や時間は材料グレード、形状、寸法によって異なります。
すべてのポリカーボネート部品に必要な工程ではなく、用途と加工条件に応じて判断します。
ポリカーボネートの丸棒から加工できる部品
ポリカーボネートは板材だけでなく、丸棒からの切削加工にも対応できる材料です。
NC旋盤では、円筒形状や段付き形状、溝加工、穴加工などを組み合わせた部品を製作できます。
代表的な用途として、ワーク受け、ガイド部品、透明なカラー、スペーサー、円筒状の治具などがあります。
丸棒から削り出す方法は、金型を製作する必要がないため、小ロット品や試作品、既存設備の補修部品などにも適しています。
ただし、透明性が必要な面については、切削した状態で十分な仕上がりが得られるか、別途仕上げ加工が必要かを確認しておくことが重要です。
製作事例|ポリカーボネート製ワーク受けのNC旋盤加工
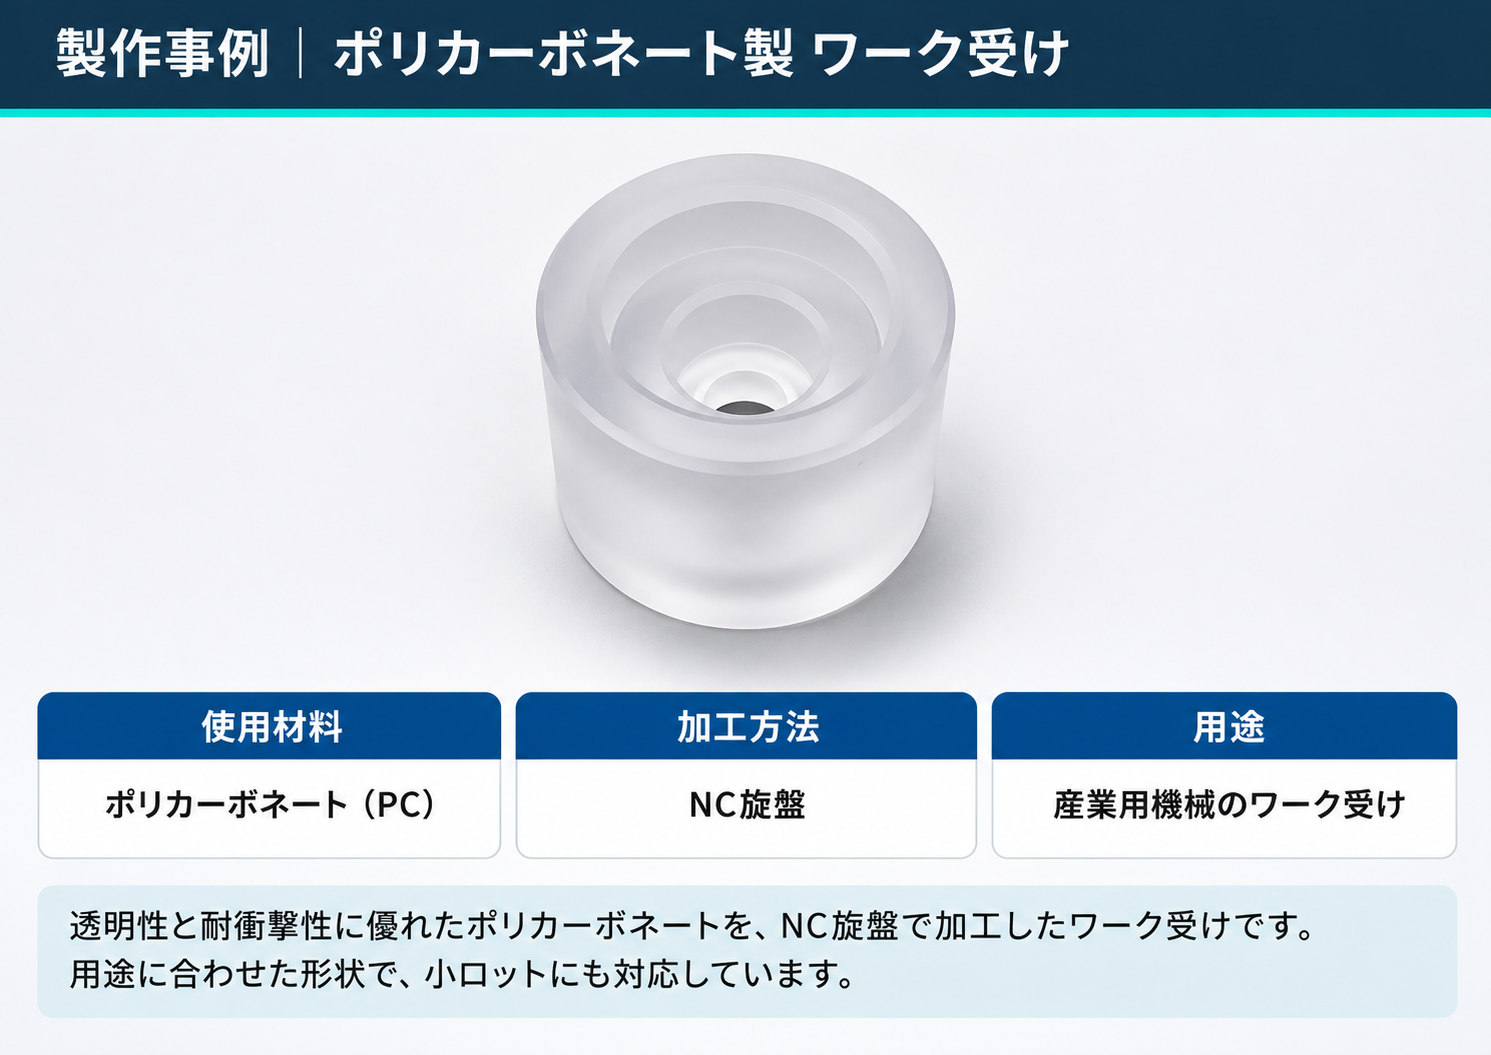
ポリカーボネートの加工例として、産業用機械で使用するワーク受けがあります。
ワーク受けは、加工対象物を受け止めたり、所定の位置に保持したりするための部品です。
ワークの形状や装置の構造によって必要な寸法が異なるため、既製品では対応できないケースもあります。
こうした部品は、ポリカーボネートの丸棒からNC旋盤で削り出すことで、用途に合わせた形状に仕上げられます。
特に曲面や段付き形状を持つ部品では、NC旋盤による加工が有効です。
一方、薄い部分や細かな形状を持つ部品では、加工時の固定方法や切削条件が仕上がりに影響します。
ポリカーボネート部品を設計する際の注意点
肉厚が薄すぎる形状を避ける
ポリカーボネートは衝撃に強い材料ですが、薄肉加工では固定による変形や加工後の反りが問題になる場合があります。
必要以上に薄い形状を指定すると、加工難易度が高まり、コストや納期に影響することもあります。
機能上必要な肉厚を確保しながら、加工しやすい形状を検討することが重要です。
必要以上に厳しい公差を設定しない
樹脂材料は温度変化や加工時の応力によって寸法が変化することがあります。
ポリカーボネートでも、すべての寸法に厳しい公差を設定すると、加工工程や検査の負担が増加します。
組み付けや動作に影響する部分と、一般公差で問題ない部分を区別することで、品質と加工コストのバランスを取りやすくなります。
透明性が必要な面を明確にする
図面上では透明材料を指定していても、実際にどの面を透過して確認する必要があるのかは分からない場合があります。
切削面には工具の跡が残るため、必要な透明性によっては研磨などが必要です。
すべての面に同じ仕上げを行うのではなく、必要な部分を限定することで加工費の削減につながります。
使用環境を確認する
ポリカーボネートは耐衝撃性に優れますが、すべての薬品や屋外環境に適しているわけではありません。
油、洗浄剤、紫外線、使用温度などの条件によっては、材料グレードの変更や別の樹脂材料の検討が必要です。
部品の用途だけでなく、実際の使用環境を加工前に確認しておくことが重要です。
ポリカーボネートの旋盤加工に関するよくある質問
ポリカーボネートは旋盤で加工できますか?
はい。ポリカーボネートはNC旋盤や汎用旋盤で加工できます。丸棒からの外径加工、穴加工、溝加工などが可能ですが、切削熱や固定時の変形に注意が必要です。
旋盤加工した面は透明になりますか?
切削した面には工具の跡が残るため、必ずしも透明にはなりません。高い透明性が必要な場合は、加工条件の調整や研磨などの追加仕上げを検討します。
ポリカーボネートは加工後に割れることがありますか?
あります。材料内部の残留応力や、特定の薬品・溶剤との接触によって、加工後にクラックが発生する場合があります。
アクリルとポリカーボネートのどちらが加工しやすいですか?
加工形状や仕上げ条件によって異なります。アクリルは欠けや割れに注意が必要で、ポリカーボネートは切削熱や変形、応力割れに注意する必要があります。
ポリカーボネートの部品は1個から製作できますか?
滝本技研工業では、樹脂部品の小ロット加工に対応しています。試作品や設備部品など、1個からの製作についても相談可能です。
まとめ
ポリカーボネートは、透明性と高い耐衝撃性を活かせる樹脂材料ですが、旋盤加工では切削熱、チャックによる変形、加工後のクラックなどに注意する必要があります。
特に透明性を求める部品では、単に寸法を仕上げるだけでなく、加工面の状態や仕上げ方法も重要です。
滝本技研工業では、NC旋盤やマシニングセンタによる樹脂切削加工に対応しています。
ポリカーボネート製の試作部品や治具、丸棒からの削り出しなど、樹脂加工についてお気軽にご相談ください。